欢迎来到新型全自动数控滚丝机厂家官网--衡水安达机械设备有限公司

诚信为本 品质为先
生产全自动数控滚丝机、冷挤压机、钢筋套筒、钢筋弯曲和镦粗机
李经理:18632802355
生产全自动数控滚丝机、冷挤压机、钢筋套筒、钢筋弯曲和镦粗机
李经理:18632802355
轴向冷挤压套筒是什么?一文讲清原理、标准与施工工艺
钢筋机械连接接头按工艺分为直螺纹、锥螺纹、挤压三大类。其中挤压类又分径向冷挤压与轴向冷挤压,很多工地人员容易把两者混为一谈,实际设备与工艺并不通用。
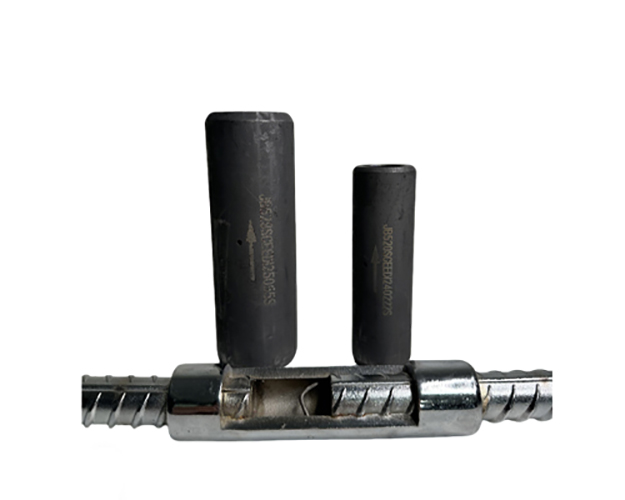
轴向冷挤压和径向冷挤压到底差在哪?
核心差别是施力方向。 径向冷挤压的挤压钳垂直于钢筋轴线,从套筒外圆往圆心压,压完套筒外表面留下一圈圈环向凹痕;轴向冷挤压则顺着钢筋轴线方向推压套筒端部,套筒发生轴向压缩变形,变形集中在两端,外壁没有明显环向压痕。这是现场最直观的外观辨别方法。
对比项 | 径向(普通)冷挤压 | 轴向冷挤压 |
施力方向 | 垂直钢筋轴线,环向压 | 顺钢筋轴线,端部推挤 |
专用标准 | JGJ 107—2016、JGJ 108—96 | T/CECS 1282—2023 |
设备特点 | 挤压钳体积较大 | 设备小巧,侧向不留空间 |
适用部位 | 大直径钢筋、开阔场地 | 梁柱节点、隧道地铁等狭小位置 |
需要特别提醒:轴向套筒与径向套筒不能互换,挤压设备也不能混用。用径向设备挤压轴向套筒,或反过来操作,都会直接导致接头失效。做型式检验与现场取样复检时,径向按 JGJ 107,轴向按 T/CECS 1282—2023,各自的检测口径不能串用。
轴向冷挤压套筒的结构有哪几种?
主要有两类:内套+外套组合型,以及仅有内套的整体型。
按照 T/CECS 1282—2023 的术语定义,轴向冷挤压钢筋连接套筒是"用于传递钢筋轴向力的钢筋机械连接用套管或套管组"。其中内套经压紧后直接与待连接钢筋密贴、传递轴向力;外套由两个套管组成,分别置于两根待连接钢筋一侧,挤压时连接工具将挤压力直接作用在两个外套管上。
部分型号采用"一个内套+两个外套"的组合结构,也有型号仅有内套、由工具直接挤压内套成形。内套内径略大于钢筋直径,外套内径略小于内套外径,挤压时外套向中心收缩、带动内套缩径,从而握紧钢筋,同心度更高、偏心更小。
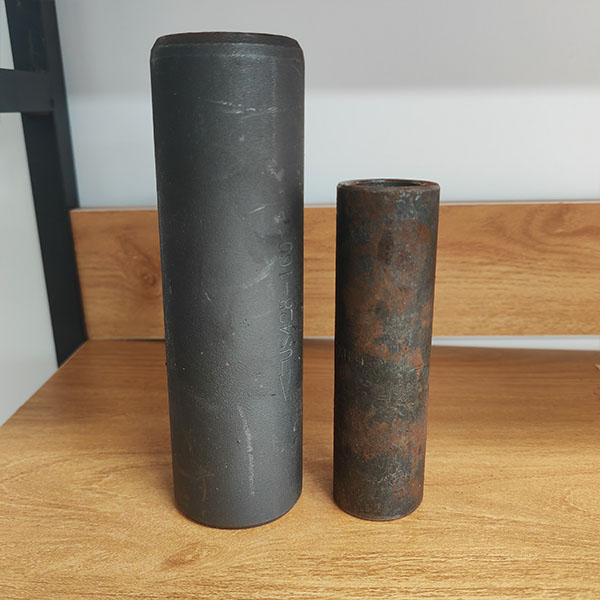
材质方面,套筒原材料宜符合《钢筋机械连接用套筒》JG/T 163 中第 5.1.2 条的有关规定,现阶段多以20#钢为主,要求塑性好、挤压不开裂、强度稳定。适配钢筋通常为 HRB400、HRB500 带肋钢筋,常用规格覆盖 Φ16~Φ40。
轴向冷挤压套筒应该执行哪些标准?
轴向冷挤压已形成专门标准体系,核心是 T/CECS 1282—2023。
标准号 | 名称 | 作用 |
T/CECS 1282—2023 | 轴向冷挤压钢筋连接技术规程 | 轴向冷挤压专项工艺、设计与验收依据 |
JGJ 107—2016 | 钢筋机械连接技术规程 | 接头分级、性能指标与验收总则 |
JG/T 163—2013 | 钢筋机械连接用套筒 | 套筒产品分类、材料与尺寸公差 |
接头性能等级以 JGJ 107—2016 为准。钢筋套筒一级接头要求接头抗拉强度不小于被连接钢筋抗拉强度标准值的 1.10 倍,或断于钢筋母材;单向拉伸残余变形 u₀≤0.10mm(d≤32mm)、≤0.14mm(d>32mm);高应力反复拉压 20 次后残余变形≤0.3mm。同一连接区段内接头面积百分率为 100% 时,应选用该等级接头。
轴向冷挤压的施工工艺流程是怎样的?
标准流程是:端头修整 → 套筒套入一端钢筋 → 对接第二根钢筋同轴就位 → 轴向挤压设备就位 → 轴向推挤缩径 → 外观检查 → 送检验收。
具体操作要点:
材料与工具检查:确认套筒规格与钢筋同直径匹配,严禁大小混用;套筒外观无裂纹、无变形、无严重锈蚀,具备出厂合格证与型式检验报告;专用液压机。
钢筋端头处理:端部须用切割机切割,严禁气割;端面应平整、与钢筋轴线垂直,无马蹄口、无翘曲;清除端部铁锈、泥沙、油污。
钢筋对位:两根钢筋插入套筒,居中对顶、保持同轴,不得错边、倾斜。
轴向挤压:从套筒端部向沿钢筋轴线直线推挤,不斜压、不偏压。
成形判断:挤压至套筒端部均匀缩径、贴合钢筋外肋,端口规整、无劈裂。
整个过程无明火、不焊接、不用电,适合禁火工地、隧道、地铁、核电等对动火作业有限制的场所。
轴向冷挤压接头怎么检查验收?
验收分外观检查与力学性能检验两部分,依据 JGJ 107—2016 与 T/CECS 1282—2023 执行。
外观检查关注四点:压接道次符合规定,不得少压、重压;接头表面不得有肉眼可见裂纹;接头处弯折角控制在规范要求内;套筒端部均匀缩径、端口无劈裂、无偏压痕迹。
力学性能检验方面,现场检验通常以同规格、同等级、同材料、同一施工条件下完成的 500 个接头为一个验收批,不足 500 个的也按一批;从每批中随机抽取 3 个试件做单向拉伸试验,全部合格则该批合格。任一试件不合格时按规范加倍抽检,仍不合格的整批处理。
常见问题问答(FAQ)
问:轴向冷挤压套筒和直螺纹套筒该怎么选?
答:直螺纹套筒(含剥肋滚轧、镦粗工艺)施工速度快、适合大批量流水作业;轴向冷挤压套筒设备小巧、侧向不留空间,在钢筋笼内部、梁柱节点、隧道地铁等狭小位置优势明显。选择应结合钢筋规格、节点空间、工期与动火限制综合判断。
轴向冷挤压套筒的价值在于解决了传统径向冷挤压在狭小空间与禁火环境下难以作业的问题。工程应用的关键不在于工艺新旧,而在于是否严格按 T/CECS 1282—2023 与 JGJ 107—2016 执行材料检查、插入深度控制、轴向挤压与取样复检。选对标准、配对设备、做足检验,接头质量才有保障。
关键词:轴向冷挤压套筒、钢筋机械连接、T/CECS 1282—2023、钢筋套筒一级接头、钢筋套筒供应商
衡水安达机械设备有限公司是主要生产建筑钢筋连接设备及钢筋直螺纹套筒,为您提供HGS-40B型钢筋直螺纹(剥肋)滚丝机,螺旋升角(剥肋)直螺纹滚丝机及各种型号钢筋连接套筒等优质产品。联系电话:18632802355


