欢迎来到新型全自动数控滚丝机厂家官网--衡水安达机械设备有限公司

诚信为本 品质为先
生产全自动数控滚丝机、冷挤压机、钢筋套筒、钢筋弯曲和镦粗机
李经理:18632802355
生产全自动数控滚丝机、冷挤压机、钢筋套筒、钢筋弯曲和镦粗机
李经理:18632802355
关键词: 正反丝钢筋套筒、冷挤压套筒、双螺套套筒、自锁式套筒、四级钢套筒、钢筋套筒供应商、国标钢筋套筒
钢筋转不动怎么办?正反丝、双螺套、自锁式、冷挤压四种方案怎么选
钢筋转不动,是钢筋机械连接里最常见的现场难题。能解决这个问题的方案有四种:正反丝套筒、双螺套套筒、自锁式套筒、冷挤压套筒。它们都能做到"钢筋不转",但技术路线、前置条件、验收方式各不相同。选型的关键不是比谁先进,而是先回答三个问题:现场能不能车丝、钢筋表面状态如何、监理认可哪种验收方式。
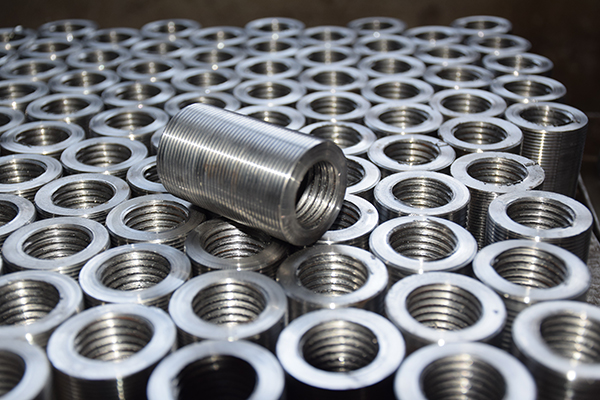
一、先把四个方案的性质说清
方案 | 类别 | 是否车丝 | 连接动作 | 传力原理 |
正反丝钢筋套筒 | 直螺纹类(整体式) | 必须,两端分别加工正反丝 | 转动套筒 | 螺纹副咬合 |
双螺套套筒 | 直螺纹类(分体式) | 必须,两端均加工正丝 | 转动外螺套 | 内外螺套螺纹耦合 |
自锁式套筒 | 楔紧类 | 不需要 | 拧紧锁紧螺母 | 锥面楔紧 + 夹片齿牙咬合 |
冷挤压套筒 | 挤压类 | 不需要 | 液压挤压 | 套筒塑性变形咬入横肋 |
两个分界点:一是要不要车丝(正反丝、双螺套要,自锁式、冷挤压不要);二是靠什么传力(螺纹、楔紧、还是塑性变形咬合)。
二、四个方案各自的定位
正反丝套筒:直螺纹套筒家族里专门解决"钢筋不转"的类型,两端螺纹旋向相反。优点是结构简单(单件)、验收直观(看外露螺纹、量扭矩值)、螺纹传力对钢筋表面状态不敏感。短板是两端要分别加工正反丝头、加工复杂易混料、对共线要求高。
双螺套套筒:分体式结构,两个内螺套 + 一个外螺套(部分型式配锁母)。最大优势是丝头加工与标准型直螺纹完全相同,工人不需要学新工艺;轴向允差大,吊装偏差不需要反复微调。支持 I 级接头同截面高效连接。短板是单只成本较高、零件多需防混料。
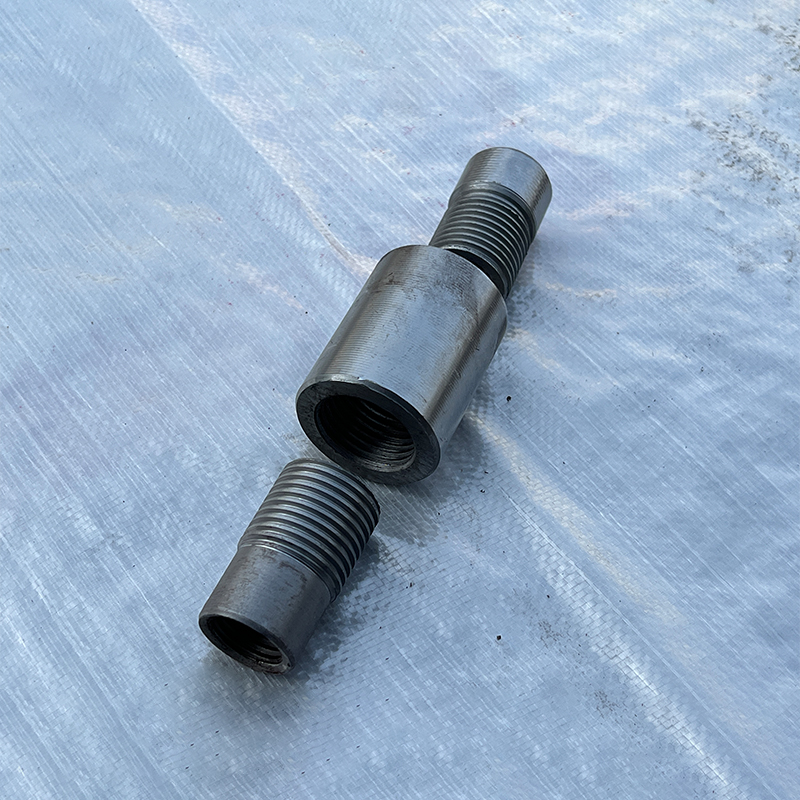
自锁式套筒:靠锥面楔紧效应传力,钢筋端头直接插入、拧紧锁紧螺母即可,免套丝、免设备、免电力。安装快,对轴线偏差容忍度较高,适合抢工期与条件受限项目。有分体式做法(两个半圆套筒扣合)可专门用于已成型的钢筋笼对接。短板是对钢筋表面状态敏感——如果横肋有磨损、油污或浮锈,咬合效果会受影响;光圆钢筋不适用。
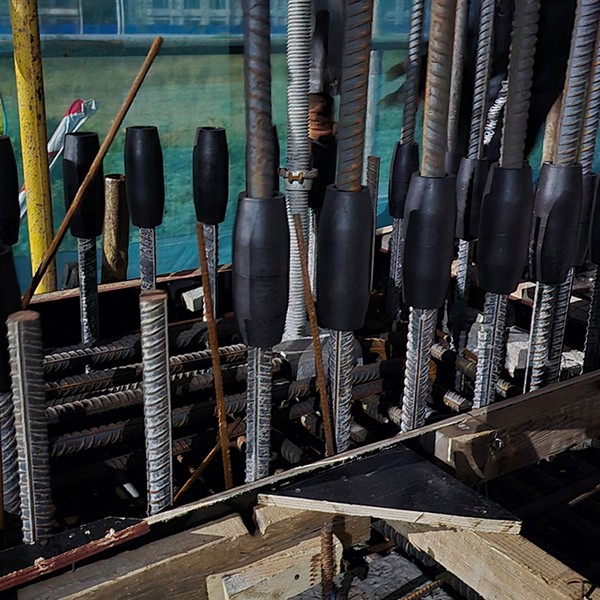
冷挤压套筒:靠液压设备挤压,分径向与轴向两种,两者设备与套筒严禁互换。无需车丝,对钢筋端头形状要求宽松,弯曲钢筋、预埋钢筋都能用。禁火区域、水下、低温环境都能作业。短板是设备投入高、套筒为专用件通用性差、需要专项培训。
三、按现场条件选型
第一步:现场能不能车丝?
能车丝、有持证人员 → 正反丝、双螺套都可考虑,进入第二步;
不能车丝(无设备、无电源、空间不足)→ 自锁式、冷挤压
第二步:钢筋表面状态如何?
表面状态良好、横肋完整 → 四种都能用;
锈蚀严重、油污多、横肋磨损 → 优先选螺纹类(正反丝)或冷挤压,慎选自锁式;
光圆钢筋 → 直接排除自锁式
第三步:对位偏差大不大?
偏差大(如分节吊装的钢筋笼)→ 双螺套、自锁式容忍度更高;
偏差小、对位规整 → 正反丝可行
第四步:验收方式是否匹配?
需要量化验收(扭矩值、外露螺纹)→ 螺纹类(正反丝、双螺套);
现场无检测条件,追求安装快速直观 → 自锁式;
有挤压设备且按挤压工艺验收 → 冷挤压
四、选型矩阵速查
现场条件 | 首选方案 | 备选 |
有滚丝条件 + 对位规整 + 需量化验收 | 正反丝套筒 | 双螺套套筒 |
有滚丝条件 + 吊装偏差大 + 工期紧 | 双螺套套筒 | 正反丝套筒 |
无套丝条件 + 钢筋表面状态好 + 抢工期 | 自锁式套筒 | 冷挤压套筒 |
无套丝条件 + 钢筋锈蚀严重或带弯钩 | 冷挤压套筒 | 自锁式套筒 |
禁火区、水下、低温环境 | 冷挤压套筒 | 自锁式套筒 |
预制构件,丝头已在工厂标准化加工 | 双螺套套筒 | 正反丝套筒 |
已成型的钢筋笼直接对接 | 分体式自锁套筒或双螺套 | 正反丝套筒 |
五、共同的采购核查项
四个方案再不同,采购核查逻辑是一致的:型式检验报告(有效期相符、规格覆盖、工艺对应)、材质证明(牌号明确、可追溯炉批号)、出厂合格证(每批附带,含批号与检验结果)、接头性能等级(按 JGJ 107,Ⅰ 级接头抗拉强度不小于钢筋抗拉强度标准值的 1.10 倍,或断于钢筋母材;同一连接区段接头面积百分率为 100% 时应用 Ⅰ 级接头)、产品标准(执行 JG/T 163-2013,标记完整含工艺、型式、强度级别、直径与厂标批号)。
连接 HRB500 级钢筋(俗称四级钢)时,应选用适配对应强度级别的四级钢套筒。选供应商时,先确认它能否就上述五项提供完整文件。
六、两条容易踩的坑
坑一:按"最先进"选,而不是按"最匹配"选。 如果工况允许钢筋自由转动,标准型直螺纹套筒在成本上仍有明显优势,没必要为特殊工况方案付出额外成本。特殊方案的价值在于解决"钢筋转不动"这个具体痛点。
坑二:忽略工人熟练度。 工人对哪种工艺熟,直接决定现场的效率和合格率,这个因素有时比产品本身的差异更重要。在两种方案都能用的场景下,优先选班组熟悉的工艺,往往比选"理论上更好"的工艺更实用。
常见问题问答
问:这四种方案里哪个最便宜?答:单只成本上,正反丝与双螺套相对接近普通直螺纹套筒,自锁式与冷挤压偏高。但综合成本要加上丝头加工、设备投入、现场人工和返工风险,不能只比单价。
问:钢筋表面锈蚀严重时,哪种方案更稳妥?答:优先选螺纹类(如正反丝)或冷挤压。自锁式靠夹片齿牙咬入横肋,对表面状态比较敏感。
问:采购时怎么快速判断钢筋套筒供应商靠不靠谱?答:看三样:能否按规格提供有效期内的型式检验报告、能否提供可追溯的材质证明、能否提供每批次的出厂合格证。三项齐全且能相互对应的,才有可核验的基础。
钢筋转不动的解决方案不止一种,但没有一种是万能的。把"能不能车丝、钢筋表面状态如何、对位偏差多大、监理认可哪种验收方式"这四个问题按顺序问一遍,再对照选型矩阵,多数工程场景都能一次选对。选型的核心逻辑永远是匹配工况,而不是追逐热点。
衡水安达机械设备有限公司是主要生产建筑钢筋连接设备及钢筋直螺纹套筒,为您提供HGS-40B型钢筋直螺纹(剥肋)滚丝机,螺旋升角(剥肋)直螺纹滚丝机及各种型号钢筋连接套筒等优质产品。联系电话:18632802355


